

Quy trình sản xuất cốt lõi của tấm ách mạ kẽm nhúng nóng-xoay quanh "xử lý nền → xử lý trước bề mặt → mạ kẽm nhúng- nóng → xử lý sau{2}} → kiểm tra và vận chuyển". Mỗi bước yêu cầu kiểm soát chặt chẽ về độ chính xác, độ sạch và chất lượng lớp phủ để đảm bảo các tính chất cơ học, khả năng chống ăn mòn và khả năng tương thích của các tấm kết nối. Các bước cụ thể như sau:
Lựa chọn bề mặt: Căn cứ vào cấp điện áp (110kV/220kV/500kV/UHV) và tải trọng định mức của tấm nối mà lựa chọn các tấm thép cường độ cao hợp kim thấp hoặc vật rèn đạt tiêu chuẩn GB/T 700 (Q235) và GB/T 1591 (Q345) để đảm bảo độ bền kéo, cắt của bản thân nền đạt tiêu chuẩn (tránh hiện tượng nứt gãy sau này do khuyết tật của nền).
Cắt vật liệu: Sử dụng phương pháp cắt ngọn lửa CNC, cắt plasma hoặc cắt laser, tấm thép được cắt thành phôi theo hình dạng (hình chữ nhật, hình tam giác, hình chữ Y{0}}, v.v.) của bản vẽ thiết kế tấm kết nối. Yêu cầu chính: Các cạnh cắt phải phẳng, không có gờ, vết nứt hoặc cặn oxit và sai số kích thước phải được kiểm soát trong phạm vi ± 1mm (để đảm bảo độ chính xác của quá trình xử lý tiếp theo).
Dập: Đối với các tấm dày hoặc các loại có yêu cầu ứng suất cao, phôi sau khi cắt cần được đặt trong máy ép rèn hoặc máy ép dập và được tạo hình bằng phương pháp rèn khuôn để tinh luyện các hạt bên trong của kim loại và nâng cao độ bền tổng thể.
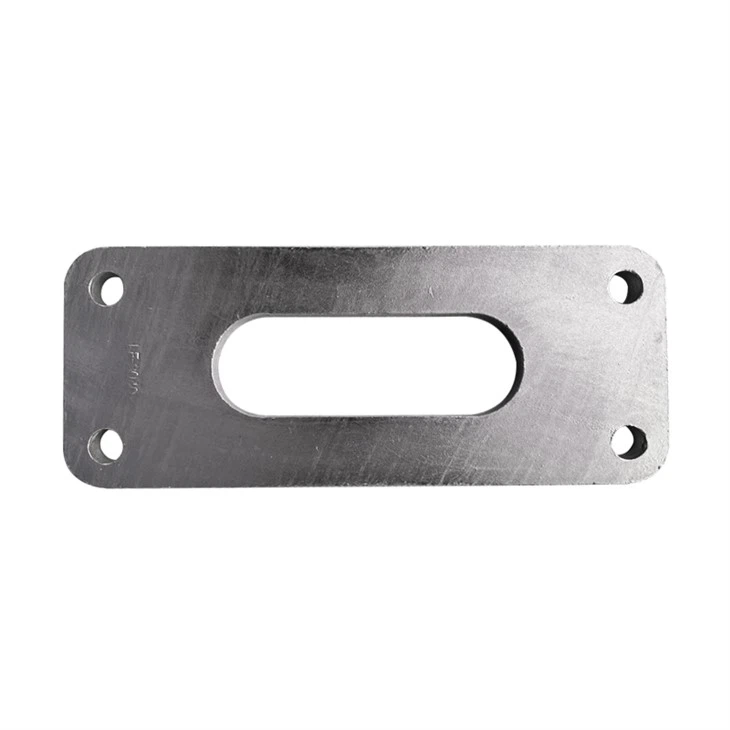
Gia công lỗ: Sử dụng máy khoan CNC hoặc trung tâm gia công, lỗ bu lông, lỗ treo và các giao diện kết nối khác của tấm ách mạ kẽm nhúng nóng-được gia công chính xác theo bản vẽ. Dung sai đường kính lỗ được kiểm soát trong phạm vi cấp H12 (± 0,15mm) và sai số khoảng cách lỗ Nhỏ hơn hoặc bằng ± 0,5mm để đảm bảo khớp chính xác với bu lông của chất cách điện, kẹp và phần cứng khác. Các cạnh lỗ được làm tròn (R Lớn hơn hoặc bằng 2 mm) để tránh sự tập trung ứng suất do các cạnh sắc gây ra và để ngăn ngừa sự tích tụ lớp phủ trong quá trình mạ điện.
Mài cạnh: Mài các cạnh cắt, lỗ hở và bề mặt của tấm kết nối bằng đá mài hoặc máy đánh bóng để loại bỏ các gờ, vết chớp và vết gia công; định hình lại và hiệu chỉnh các bộ phận bị biến dạng để đảm bảo sai số độ phẳng của tấm nối Nhỏ hơn hoặc bằng 2mm/m.
Tẩy dầu mỡ bằng kiềm: Nhúng tấm nối vào bể tẩy dầu mỡ có tính kiềm ở nhiệt độ 60-80 độ trong 10-20 phút để loại bỏ dầu bề mặt, dung dịch cắt và bụi; rửa kỹ bằng nước sạch để đảm bảo không còn dầu sót lại. Tẩy rỉ sét: Nhúng tấm nối đã tẩy dầu mỡ vào bể tẩy axit clohydric 15-20% trong 15-30 phút để loại bỏ cặn oxit, rỉ sét và màng oxit lăn trên bề mặt; khuấy thường xuyên trong quá trình tẩy để tránh loại bỏ rỉ sét không hoàn toàn ở một số khu vực nhất định.
Xử lý thông lượng: Đặt tấm đã rửa sạch vào bể thông lượng ở nhiệt độ 70-80 độ và ngâm trong 3-5 phút để tạo thành một màng thông lượng đồng nhất trên bề mặt. Lớp màng này có thể cách ly không khí và ngăn chặn quá trình oxy hóa thứ cấp của chất nền; nó cũng làm giảm sức căng bề mặt của chất lỏng kẽm, cho phép chất lỏng kẽm phủ đều lên bề mặt chất nền.
Xử lý ngâm kẽm: Sử dụng móc treo đặc biệt để đặt thẳng đứng tấm nối đã khô vào chất lỏng kẽm và ngâm trong 3-5 phút để đảm bảo rằng chất lỏng kẽm làm ướt hoàn toàn bề mặt của chất nền và tạo thành lớp hợp kim sắt -kẽm + lớp kẽm nguyên chất được liên kết luyện kim với cấu trúc hỗn hợp. Đây cũng là quá trình quan trọng nhất trong tấm ách mạ kẽm nhúng nóng.
Làm mát kẽm có kiểm soát: Các tấm nhúng kẽm-được nhấc từ từ ra khỏi chất lỏng kẽm và chất lỏng kẽm dư thừa trên bề mặt sẽ được thổi bay bằng móc treo rung hoặc dao hơi để kiểm soát độ dày lớp phủ; sau đó chúng được đặt trong bể nước làm mát để làm mát nhanh chóng, giúp tinh chế các tinh thể lớp phủ và cải thiện độ cứng cũng như khả năng chống mài mòn;
Làm sạch và đánh bóng: Sau khi làm mát, dùng bàn chải sắt hoặc đá mài để làm sạch các nốt sần, vết kẽm và vết cố định trên bề mặt của tấm ách mạ kẽm nhúng nóng-để đảm bảo bề mặt nhẵn; thực hiện vệ sinh lần thứ hai các lỗ hở để tránh tích tụ lớp phủ ảnh hưởng đến việc lắp bu lông.




